
かんばん方式で無駄をなくす:仕組み・効果・活用例をわかりやすく解説

AIの初心者
「かんばん方式」って、AIと何か関係があるんですか?在庫管理の仕組みに思えるんですが。

AI専門家
かんばん方式は、もともと生産や在庫を管理するための手法で、AI固有の用語ではないんだ。部品を使う工程からの合図に応じて、使われた分を補充するのが基本だよ。AIを使う場合は、需要や補充時間の分析を通じて、運用条件の見直しを助けられるんだ。
AIの初心者
基本は使った分の補充で、AIはその仕組みを運用するための補助なんですね。在庫を減らしても、部品が足りなくならないようにできるのでしょうか?
AI専門家
補充にかかる時間や消費量を調べて、箱の数量やかんばんの枚数を決める必要があるんだ。やみくもに在庫を減らすと欠品するので、まずは補充の流れと、うまく運用できる条件を見ていこう。
かんばん方式とは
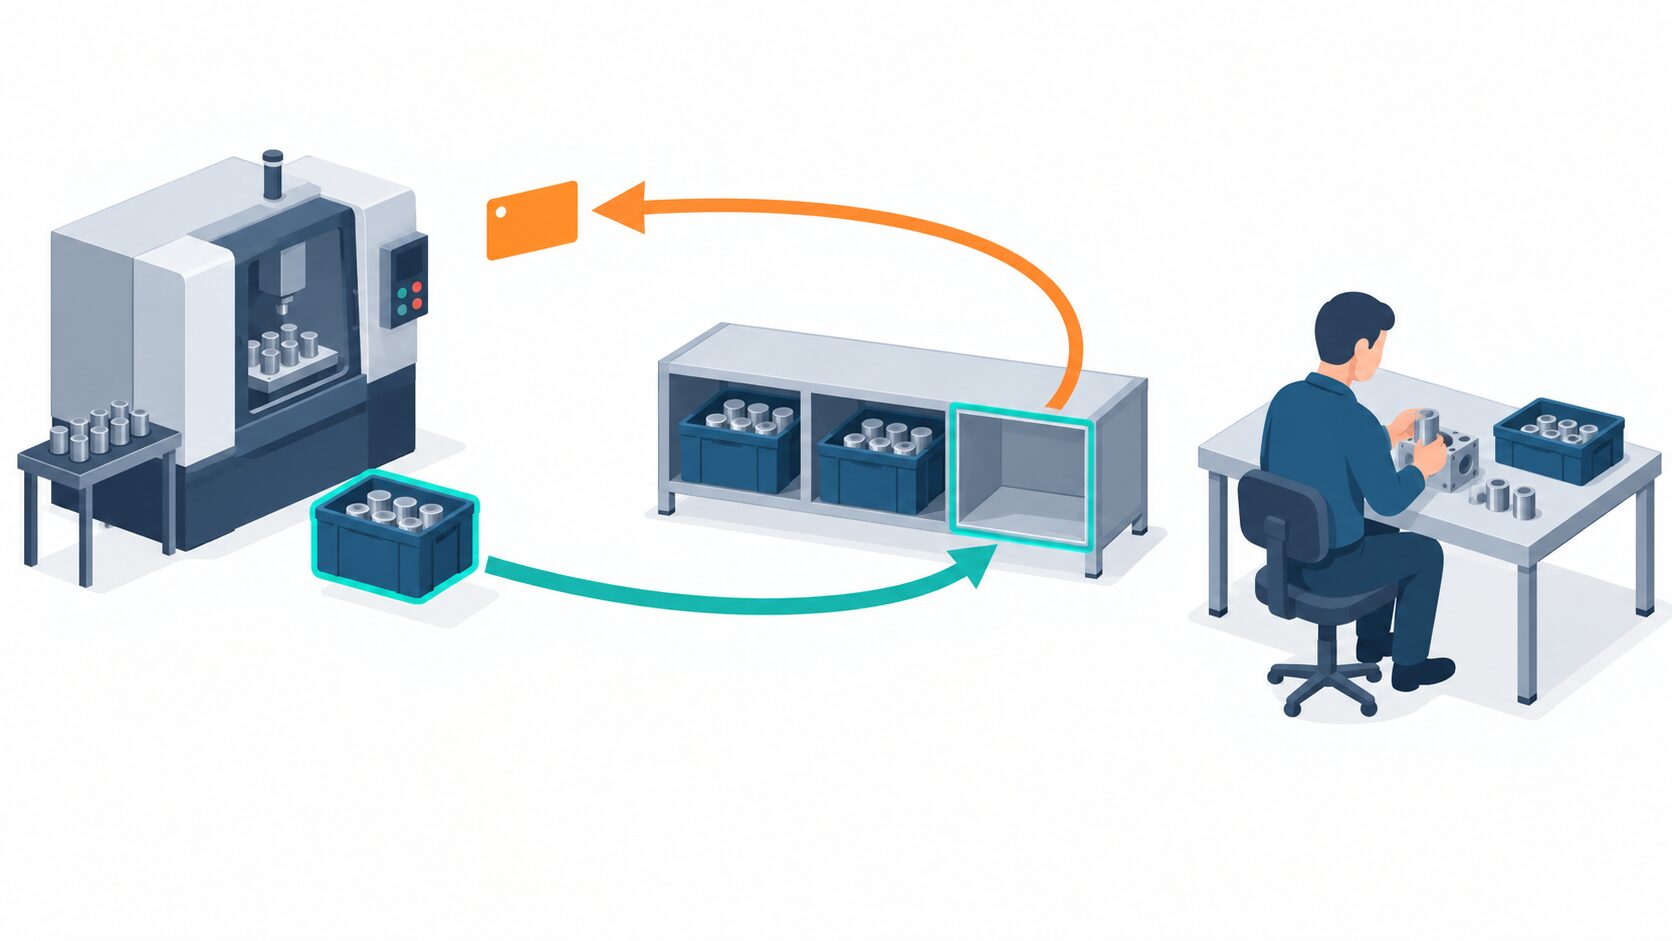
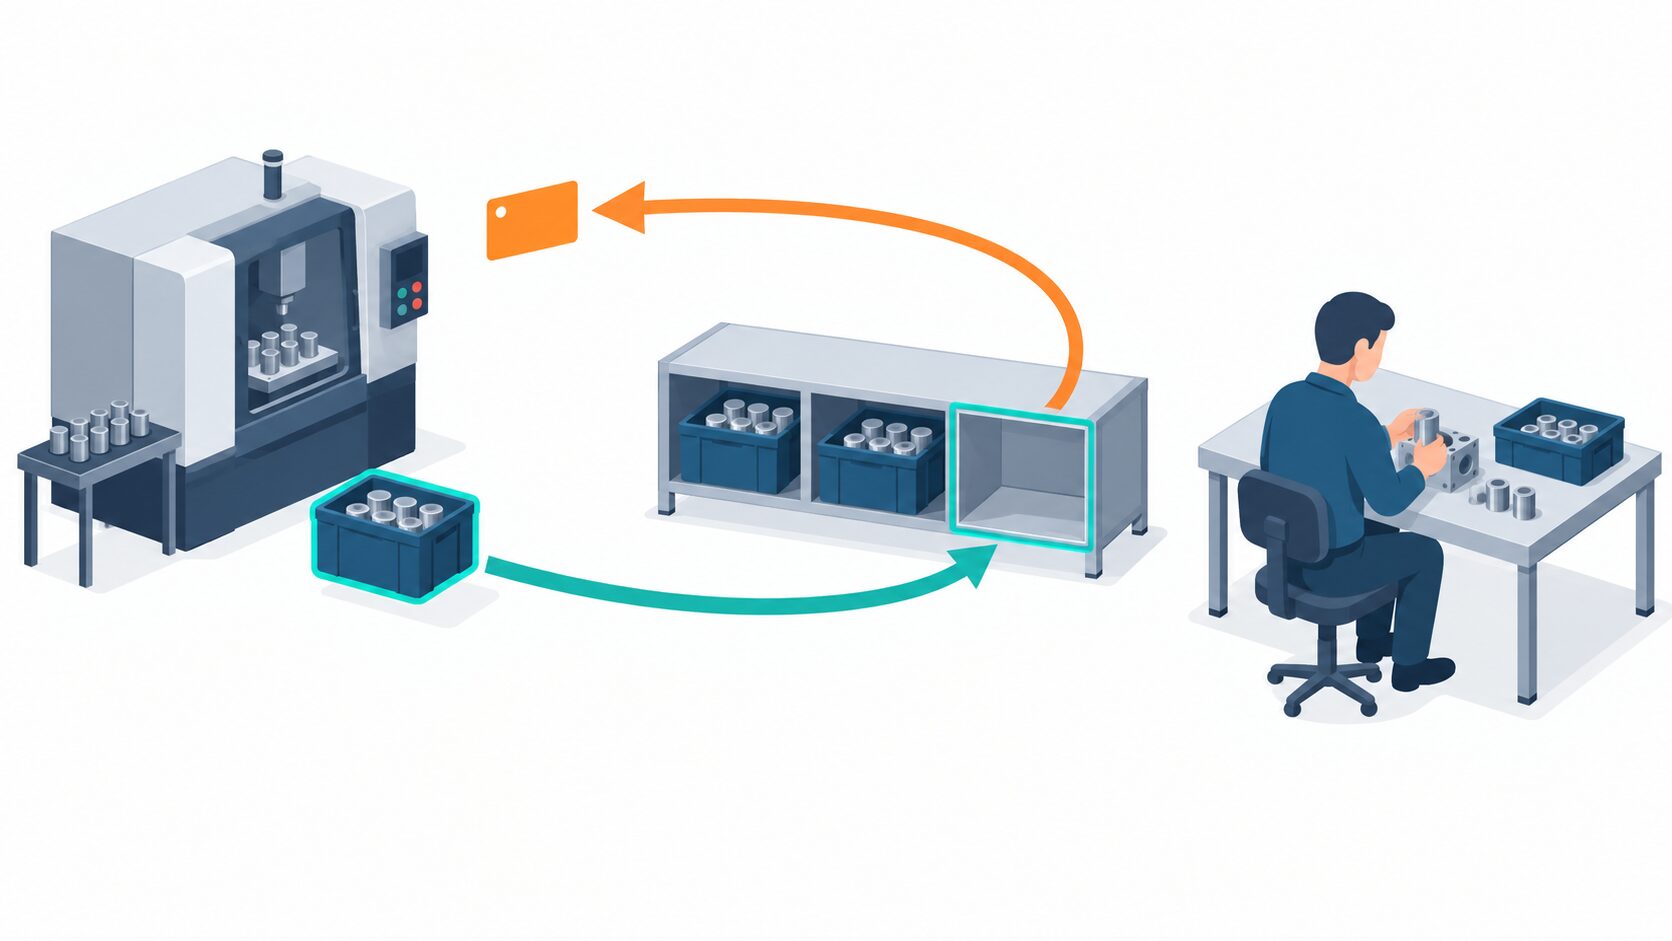
かんばん方式とは、部品や製品を使う後工程の引き取りを合図に、供給する前工程が必要な分を補充する生産管理の手法です。「かんばん」と呼ぶカードなどで品物や数量を伝え、作りすぎや過剰在庫を抑えます。
在庫を減らしたい一方で、部品不足による作業停止も避けたい。この両立を考えるうえで大切なのが、消費と補充を結び付け、補充の量とタイミングを管理することです。この記事では、10個入りの部品箱を例に仕組みを説明し、効果が出る条件、導入時の注意点、ソフトウェア開発のカンバンやAIとの関係を確認します。
かんばん方式とは:必要な分だけ補充する生産管理
かんばん方式は、トヨタ生産方式の中で発展した手法です。中心となるのは、後工程が必要なものを引き取り、前工程が引き取られた分を補充するという考え方です。ここでいう「前工程」は部品を作ったり供給したりする側、「後工程」はその部品を使って組み立てなどを行う側を指します。
例えば、組立工程が部品を1箱引き取ったら、その情報を受けた供給側が1箱分を補充します。機械に余裕があるからという理由だけで作り続けず、後工程の必要量と生産を結び付けることで、工程間に部品が積み上がるのを防ぎます。
関連する言葉に「ジャストインタイム」があります。これは「必要なものを、必要な時に、必要な量だけ」届けるという考え方です。かんばんは、その実現を支える情報伝達・作業指示の手段に当たります。カードを置くだけでジャストインタイムが実現するわけではなく、工程の安定や短い補充時間も必要です。
また、生産の指示を出す基準によって、「プッシュ型」と「プル型」を区別できます。かんばん方式は、後工程の引き取りを起点とするプル型の代表的な手法です。
| 比較する点 | プッシュ型 | プル型のかんばん方式 |
|---|---|---|
| 日々の生産・供給の合図 | 需要予測などに基づく計画や指示 | 後工程の消費・引き取りに応じた補充要求 |
| 在庫管理で注意する点 | 計画と実際の需要のずれで在庫が増えやすい | 補充の遅れや急な消費増加で欠品しやすい |
| 計画の役割 | 生産する品目・時期・量をあらかじめ決める | 必要な設備、人員、調達量や補充条件を整える |
プル型でも、需要予測や生産計画が不要になるわけではありません。翌月に必要な材料や人員まで、今日戻ってきたかんばんだけで判断するのは難しいためです。中長期の準備には計画を使い、日々の工程間の補充には実際の引き取りを使うなど、役割を分けて組み合わせます。
かんばんが回る仕組みを部品補充の例で理解する
かんばんには、品番、品名、箱当たりの数量、供給元、供給先などを記載します。担当者が変わっても、何をどこへ何個届けるのかを判断できることが重要です。紙のカードだけでなく、電子的な情報で同じ役割を果たすこともできます。
かんばんの役割は、大きく「引き取りの指示」と「生産の指示」に分けて考えると理解しやすくなります。引き取りの指示は、決められた部品を前工程の置き場などから後工程へ運ぶためのものです。生産の指示は、引き取られた部品を前工程で作って補うためのものです。両者を別のかんばんで運用する場合もあり、運搬と製造は区別して管理します。
ここでは、1箱10個入りの部品を組立工程へ供給する流れを、単純化して見てみましょう。
- 後工程で部品を使う。組立工程が、受け取った箱の部品を消費します。
- 補充の合図を返す。箱が空になった時など、あらかじめ決めたタイミングで、かんばんを供給側へ戻して補充を要求します。
- 前工程で10個分を補充する。供給側は指示を確認し、必要な部品を用意します。置き場から1箱を引き取る運用なら、その減った分の生産指示を前工程へ伝えます。
- 後工程へ届ける。10個入りの箱を組立工程へ運び、決められた置き場に戻します。その後も同じ循環を繰り返します。
このとき、物は前工程から後工程へ進み、補充要求は後工程から前工程へ戻ります。「もっと作ってほしい」という要求を伝える相手は、基本的には次の工程ではなく、供給を担う前の工程です。消費が少なければ補充要求も少なくなり、前工程の作りすぎを抑えられます。
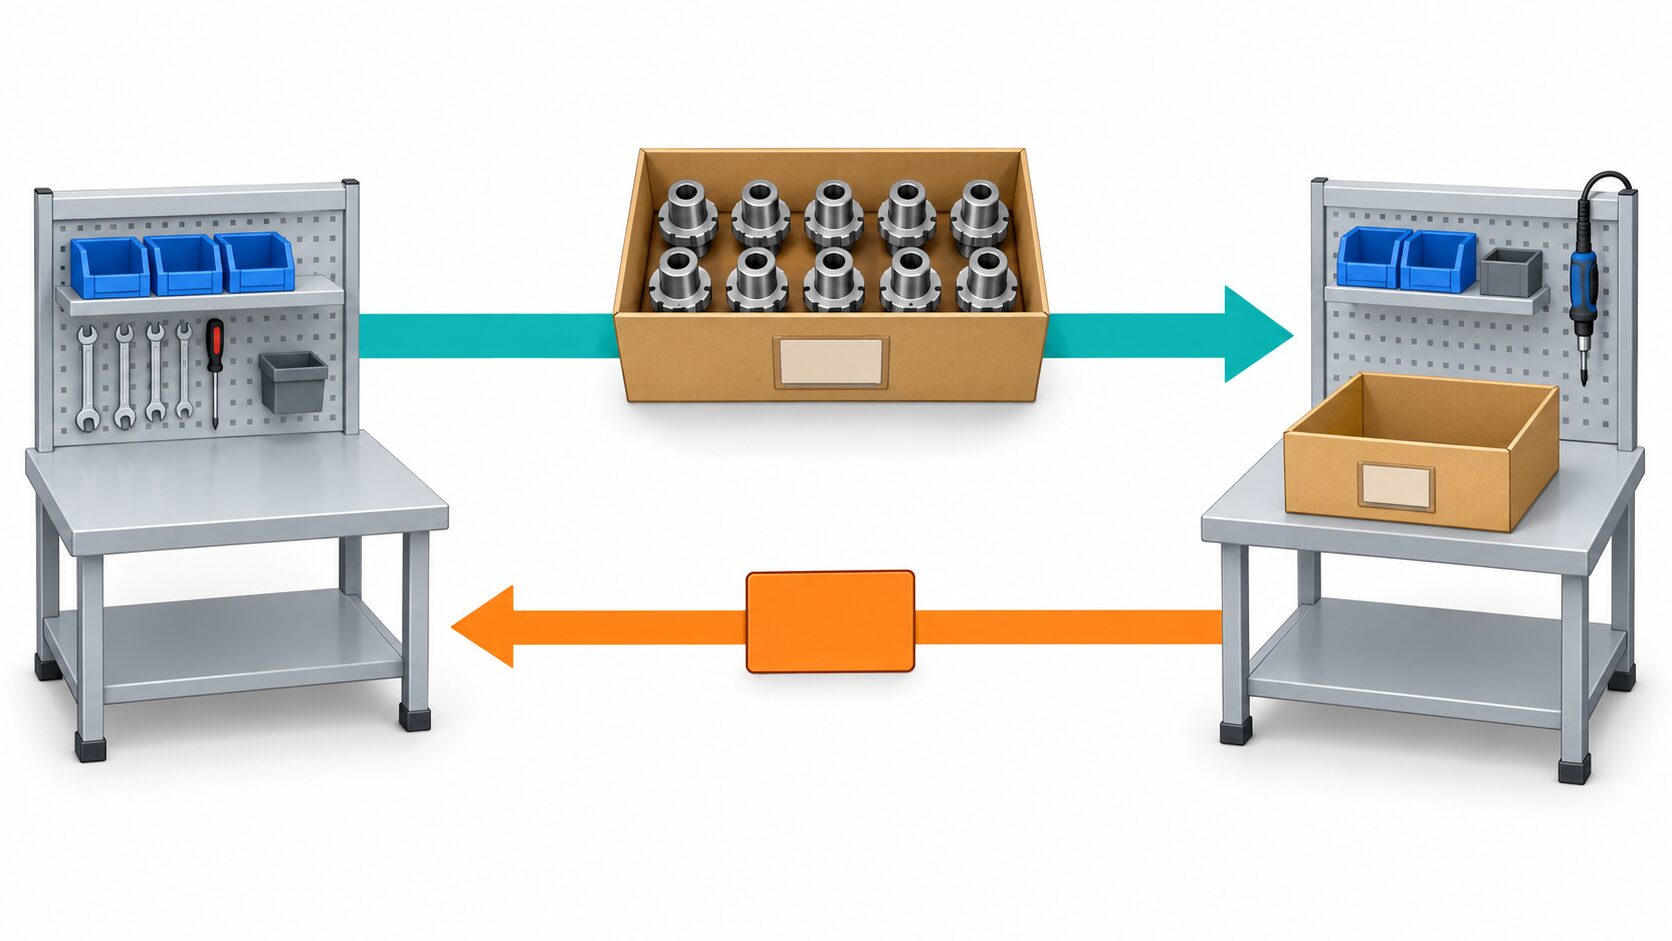
なお、空箱になってから合図を出す場合は、次の箱が届くまで使える別の箱などが必要です。使い始めにかんばんを外す運用もあり、合図のタイミングは補充にかかる時間と合わせて決めます。「空になったら頼む」という手順だけをまねると、補充を待つ間に作業が止まるおそれがあります。
かんばんの枚数と箱当たりの数量は、循環する在庫や仕掛品の量を制約します。例えば、1枚につき10個入りの箱1つを管理し、かんばんが5枚なら、その循環内では5箱分を管理する設計になります。これは工場全体の在庫量を表すものではなく、対象となる補充の循環についての目安です。
枚数を減らせば管理する量も小さくできますが、補充時間が長いままでは欠品が増えます。まずは運搬待ちや段取り待ちを短くし、消費のばらつきにも対応できる余裕を確保したうえで、枚数を見直すことが大切です。
在庫削減と品質改善につながる理由
かんばん方式が在庫削減に役立つのは、指示のない生産や補充を抑えられるためです。後工程が引き取らなければ、前工程に新たな補充の指示が戻らないので、消費されない部品を作り続ける状況を防ぎやすくなります。
過剰在庫が減ると、保管スペースだけでなく、数を確認する手間、棚を整理する作業、物を探したり移し替えたりする負担も減らせます。また、在庫として置かれている間は、材料などに支払った資金をほかの用途に使えません。適正在庫に近づけることは、こうした資金の負担を軽くすることにもつながります。
例えば、旧型の携帯電話を必要以上に抱えると、新機種の登場によって売れにくくなり、値引きや廃棄が必要になることがあります。実際の消費に補充を近づければ、陳腐化する在庫を増やすリスクを抑えられます。ただし、かんばん方式だけで売れ残りをなくしたり、新商品の投入や競争優位を保証したりできるわけではありません。
品質面では、工程間にある作りかけの品物、つまり仕掛品が減ることで、滞留や異常を見つけやすくなる効果が期待できます。大量の仕掛品があれば、ある工程で不良が出ていても、後工程で見つかるまでに同じ不良を作り続ける場合があります。工程間の滞留を短くできれば、発見から前工程への連絡も早めやすくなります。
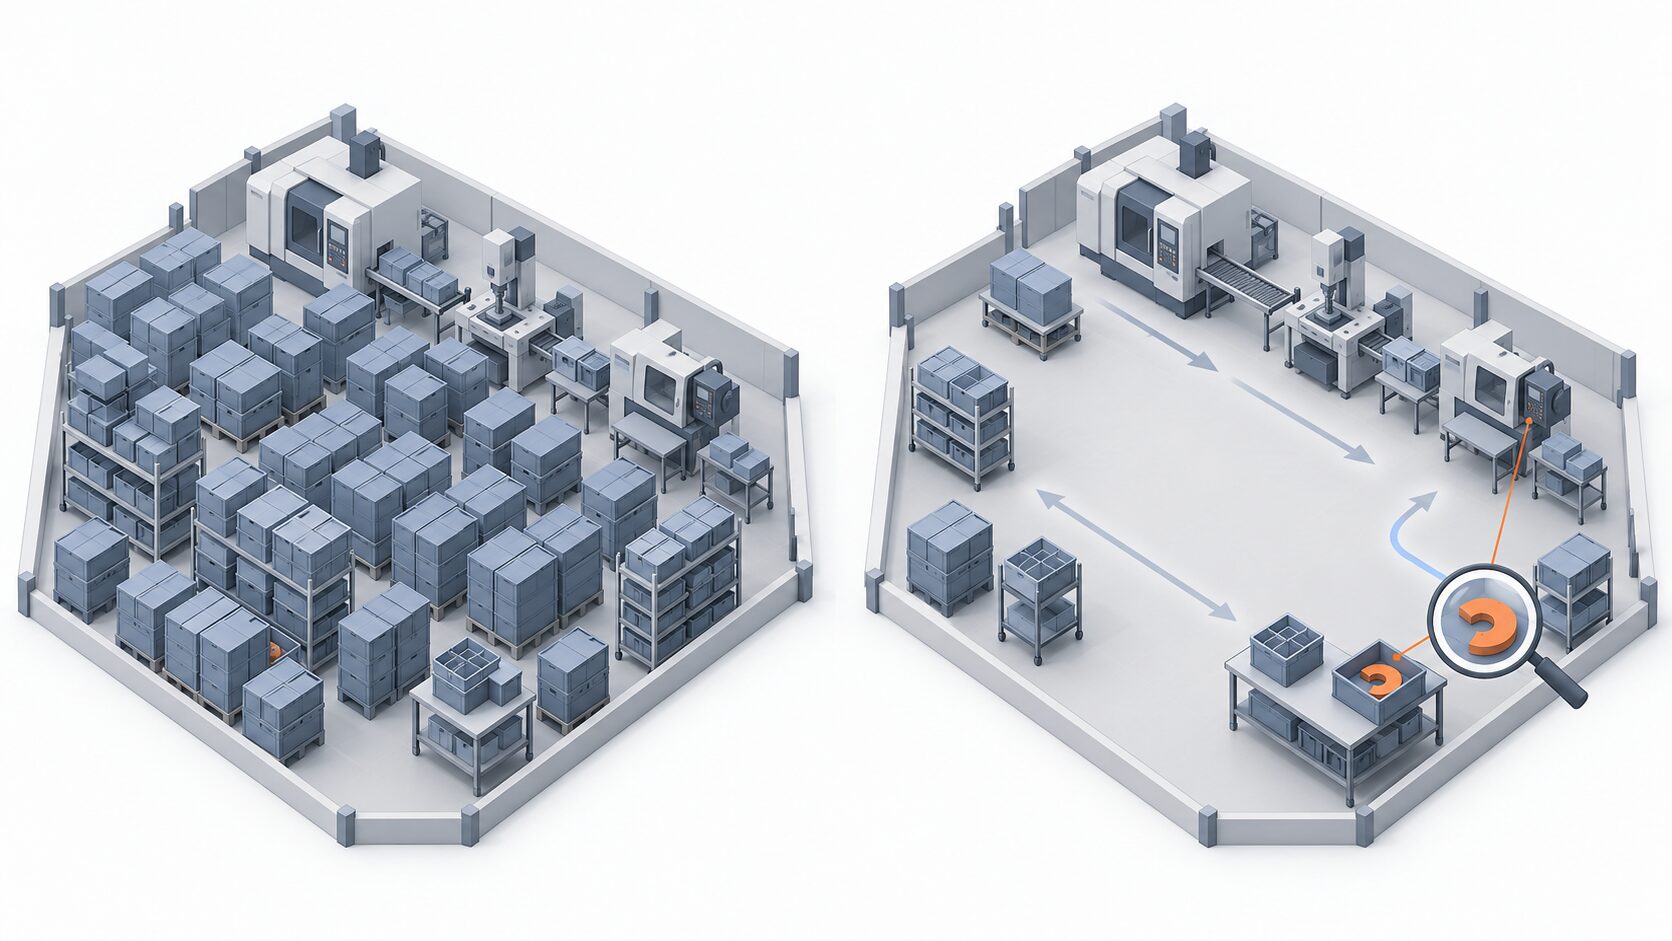
ただし、在庫を減らすだけで不良の原因が分かるわけではありません。検査、製造ロットや作業条件の記録、不良を次工程へ流さない対応、原因を取り除く是正が必要です。問題が見えた時に対処できる仕組みと組み合わせて、品質改善につなげます。
| 期待できる効果 | 効果が生まれる理由 | 成立させる条件 |
|---|---|---|
| 在庫・保管負担の削減 | 引き取りのない品物を作り続けない | 指示なしの増産を避け、適切な数量を守る |
| 陳腐化・値引きリスクの軽減 | 消費を上回る在庫の積み上がりを抑える | 需要の変化に合わせて補充条件も見直す |
| 異常の早期発見 | 仕掛品の滞留が減り、工程の問題が見えやすくなる | 検査と記録を行い、発見後に原因へ対処する |
| 作業負担の軽減 | 余分な整理・探索・運搬を減らせる | 補充を安定させ、欠品による手待ちを防ぐ |
必要な部品が決まった場所へ届くようになれば、作業者は組立や確認に集中しやすくなります。一方で、在庫を削りすぎると部品待ちが増えます。評価する際は、在庫が減ったかだけでなく、欠品や作業停止が増えていないかも一緒に確認しましょう。
使いやすい現場と需要変動への対応
かんばん方式の導入候補は、同じ部品を繰り返し使い、消費量と補充時間を把握しやすい工程です。例えば、複数の製品に共通して使うねじや標準部品の補充なら、品物の単位や置き場を決めやすく、小さな範囲で運用を試せます。
身近なたとえは、店舗の棚補充です。棚から商品が減ったら、決まった数を補充する、と考えると全体像をつかみやすくなります。ただし、店舗の補充方法がすべてかんばん方式というわけではありません。かんばん方式では、補充の合図と数量、作業のルールまで決める点が大切です。
消費が増えると、かんばんが戻る頻度も高まり、補充要求が増えます。反対に消費が減ると、引き取りが少なくなって補充の指示も減ります。これにより、工程間の実際の動きに合わせて供給を調整しやすくなります。
ただし、かんばんは必要量を伝える仕組みであり、生産能力や配送能力を増やす仕組みではありません。1日に用意できる量を超える注文が続けば、要求が正しく伝わっても間に合わなくなります。急増時には人員や設備の調整、納期の調整などが別途必要です。
多品種を少しずつ作る現場では、品種を切り替える「段取り」に時間がかかると、補充のたびに大きな負担が生じます。段取り時間を短くし、小さなロットで作れるようにすることや、生産の量・品種が一時的に偏らないよう負荷を平準化することが、柔軟な供給を支えます。
また、強い季節変動がある品目、調達期間が長い材料、供給途絶が起きやすい部品では、実際に使ってから補充を求めるだけでは不足します。予測に基づく事前の調達計画や予備在庫、代替の供給手段を組み合わせ、品目ごとに適した管理方法を選びます。
導入時の注意点と小さく始める手順
導入では、最初にカードを作るのではなく、物と情報の流れを把握することから始めます。前工程で作る時間だけでなく、指示が届くまでの待ち時間、検品、運搬なども含めて調べると、必要な在庫や改善すべき箇所を考えやすくなります。
- 現状を調べ、対象を絞る。消費量、補充時間、生産能力、不良率を確認します。平均だけでなく、日や時間帯によるばらつきも見て、継続して使われる部品や管理しやすい工程を選びます。
- 補充のルールを決める。箱当たりの数量、かんばん枚数、かんばんを戻すタイミング、置き場、担当者を決めます。誰が見ても同じ判断ができるよう、品番や供給先の表記をそろえます。
- 供給側と異常時の対応を合わせる。仕入先や前工程と、納期、配送頻度、納入単位、遅れた場合の連絡先を調整します。欠品時に誰が優先順位や臨時対応を判断するかも決めます。
- 一部の工程で試す。通常時の補充だけでなく、需要が多い日や担当者が交代した時にも運用できるかを確かめます。現場で迷った点を集め、ルールを修正します。
- 実績を比べ、条件を調整する。在庫量、欠品回数、補充時間、不良の状況を導入前と比べます。安定して補充できることを確認しながら、数量や枚数、対象範囲を見直します。
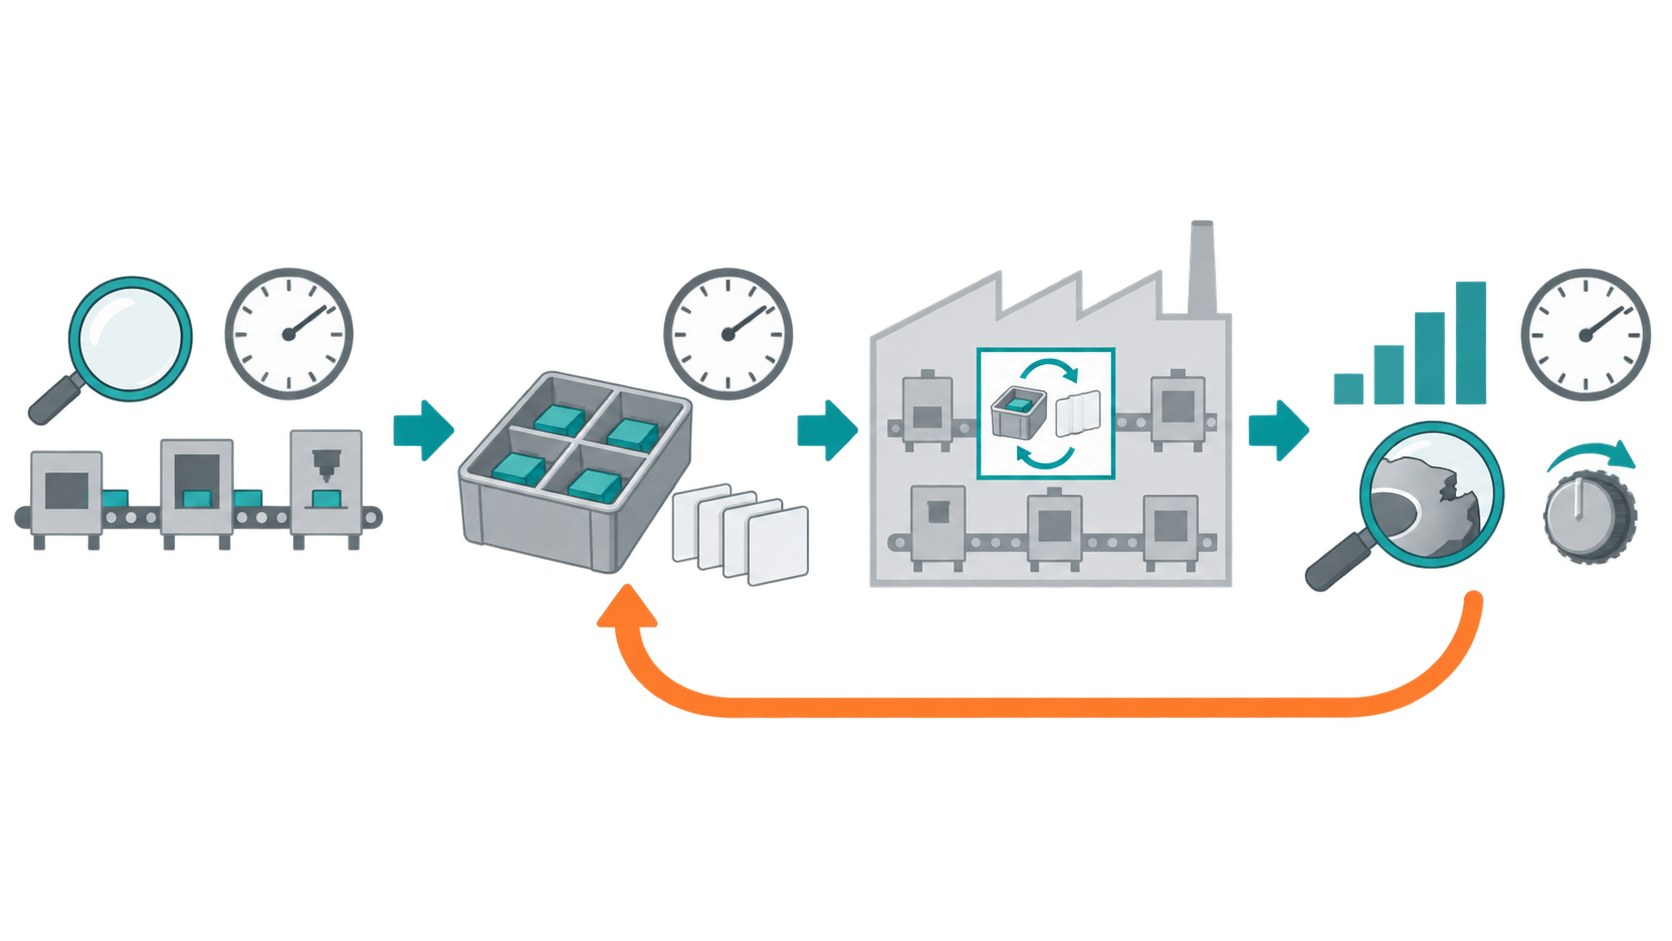
特に注意したいのが、かんばんの紛失や戻し忘れです。合図が届かなければ補充が止まり、反対に紛失したと思って安易に再発行すると、後で元のカードが見つかって二重の指示になるおそれがあります。再発行する人、確認する記録、元のカードが戻った場合の処理まで決めておくと、混乱を防ぎやすくなります。
「忙しくなりそうだから」と担当者の判断だけで箱やかんばんを増やすと、在庫を制約する仕組みが崩れます。必要な増量は、理由と期間を確認し、責任者が承認する運用にします。一方、安全在庫を一律にゼロにせず、供給のばらつきや欠品の影響に応じて余裕を設けることも必要です。
仕入先に小口・高頻度の納入を求める場合は、相手側の生産や配送の負担も確認しましょう。自社の在庫が減っても、仕入先の過剰在庫や緊急配送が増えるだけでは、全体の無駄は減りません。双方で続けられる供給条件を決めることが重要です。
試行の結果、在庫は減ったものの欠品が増えたなら、枚数だけを増減する前に、指示の遅れ、運搬の待ち時間、不良による不足などを調べます。かんばん方式は一度ルールを決めて終わるものではなく、現場の実績から補充の仕組みを改善し続けるための手法です。
ソフトウェア開発のカンバンとの違い
ソフトウェア開発や事務作業で使われる「カンバン」は、タスクの流れを見えるようにし、同時進行する仕事を管理するために用いられます。製造業のかんばん方式と共通するのは、作業量を制限し、受け入れる余力ができたら次の仕事を引き取るという考え方です。
例えば、ボードを「未着手」「作業中」「完了」に分け、タスクをカードとして動かします。作業中を最大3件と決めるなら、3件が進行中の間は新しい仕事を増やさず、まず現在の仕事を完了させたり、止まっている原因を解消したりします。このような同時進行数の上限をWIP制限と呼びます。WIPは、着手しているものの、まだ完了していない仕事を意味します。
| 比較する点 | 製造業のかんばん方式 | 開発・業務のカンバン |
|---|---|---|
| 主な管理対象 | 部品や製品の引き取り・補充 | タスクが着手から完了へ進む流れ |
| カードの役割 | 品物や数量を指定し、運搬・生産を指示する | 仕事の内容や進行状態を示す |
| 制限する量 | 補充の循環内にある在庫・仕掛品の量 | 同時に進める未完了の仕事の数 |
未完了タスクは、倉庫に置く部品と同じものではありません。タスクごとに大きさや難しさが異なるため、件数だけでなく、長く止まっている仕事や特定の人に集中する作業も確認します。カードを並べるだけで仕事が速くなるわけではなく、着手・完了の基準やWIP制限を共有し、詰まりを解消する行動につなげることが大切です。
AIと電子かんばんをどう組み合わせるか
電子かんばんとは、かんばんの指示や引き取りの実績を、システム上で共有する仕組みです。例えば、部品箱のコードを読み取って補充要求を送れば、紙のカードを運ぶ手間を減らし、要求が出た時刻や補充が終わった時刻を記録できます。電子かんばんはAIなしでも運用でき、電子化とAI活用は別の取り組みです。
AIを組み合わせる場合は、蓄積したデータから需要や補充時間の変動を分析し、かんばんの枚数や補充条件を見直すために使う方法があります。例えば、特定の曜日に消費が増える傾向を需要予測で捉えたり、配送の遅れが起きやすい条件を分析したりして、人が在庫の余裕や配送頻度を検討する材料にします。
ここでは、日々の補充指示と、運用条件の見直しを分けて考えることが大切です。日々の補充は実際の消費や引き取りに連動させ、AIの分析は、その循環を支える枚数や数量が適切かを判断するために使います。予測が増えたという理由だけで指示のない生産を増やせば、作りすぎを抑える基本ルールが崩れかねません。
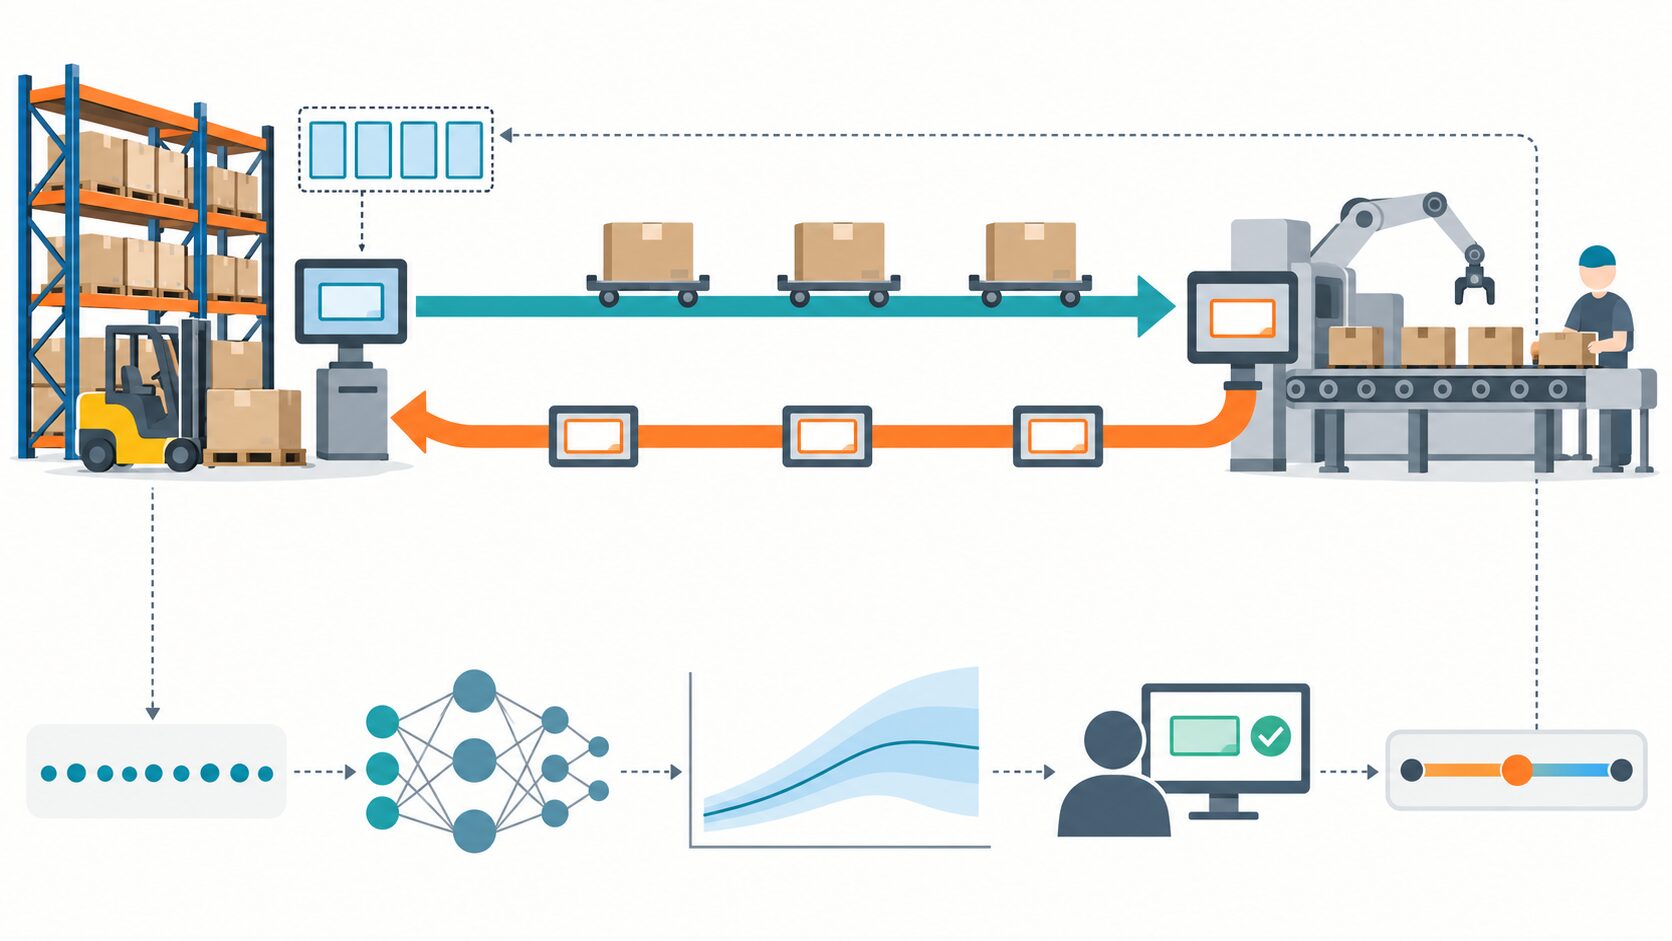
かんばん枚数を自動調整する仕組みも考えられますが、自動化は導入設計次第の応用例です。読み取り漏れや誤った時刻などがデータに含まれると、分析結果も実態からずれる可能性があります。また、急な大口注文や供給停止など、過去のデータにない変化を正確に予測できるとは限りません。
実務では、まずAIの提案と実績を比較し、担当者が確認する運用から始める方法があります。自動化する場合も、変更できる枚数の上限・下限、変更の頻度、異常時に人へ知らせる条件を決めます。在庫だけでなく欠品も監視し、不適切な変更を戻せるようにすることが必要です。
かんばん方式で無駄を減らす出発点は、使われた量を正しく把握し、必要な分を安定して補充できる流れを整えることです。その基本を保ちながら、電子化で情報を共有し、必要に応じてAIの分析を運用の改善に役立てましょう。
更新履歴
| 日付 | 内容 |
|---|---|
| 2025年2月2日 | 初回公開 |
| 2026年10月4日 | 補充指示の向きを修正し、導入条件と開発カンバン・AIとの関係を追記 |